Apa yang Membedakan Penggemar Baik dari Penggemar Miskin
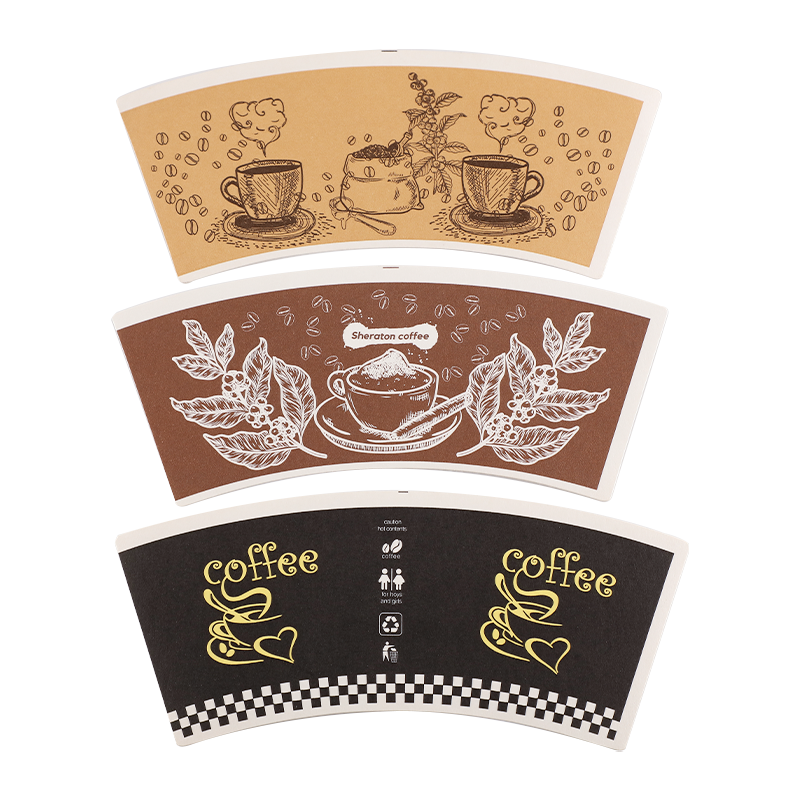
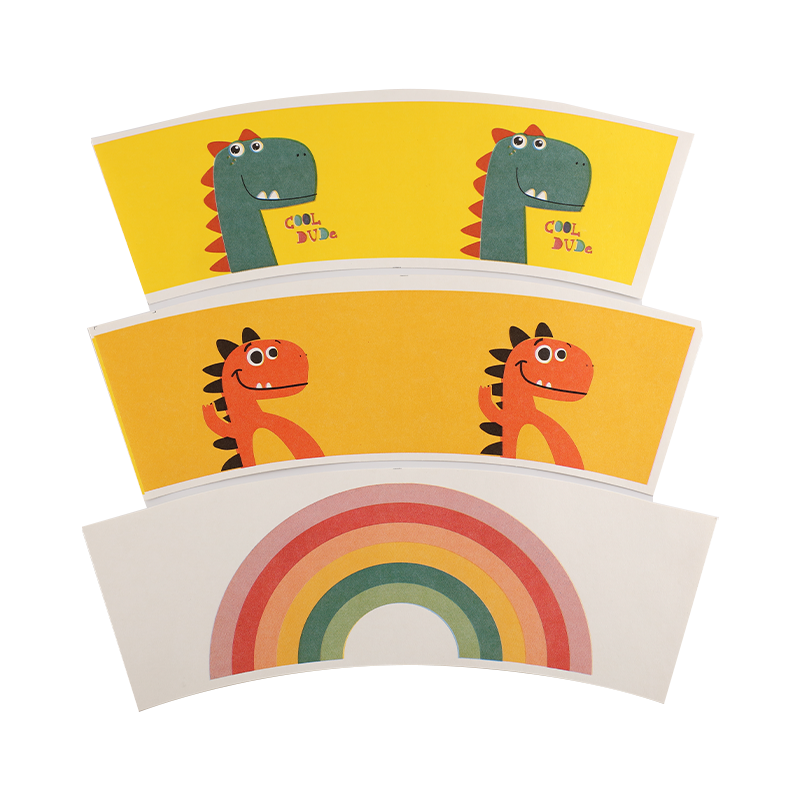
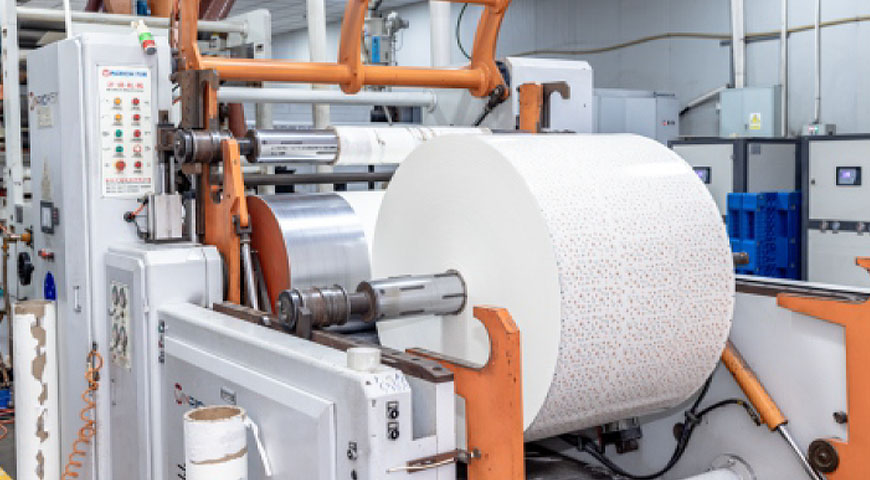
Kipas cangkir kertas adalah blanko yang sudah dipotong dan dicetak sebelumnya yang membungkus dinding samping cangkir yang sudah jadi. Kualitasnya sangat ditentukan pada tahap die-cutting. Akurasi dimensi — biasanya dijaga hingga ±0,2 mm pada tepian kritis — merupakan satu-satunya faktor terpenting untuk mendapatkan jahitan yang mulus dan bebas bocor pada mesin pembentuk cangkir otomatis. Bahkan penyimpangan kecil pada sudut busur atau area tumpang tindih jahitan menyebabkan ketidaksejajaran selama pembentukan kecepatan tinggi, yang menyebabkan kemiringan jahitan samping dan peningkatan tingkat penolakan.
Kualitas tepi juga sama pentingnya. Potongan yang bersih dan bebas duri mencegah serat terangkat selama penyegelan panas, yang merupakan penyebab utama celah mikroskopis di sepanjang jahitan samping. Pemasok yang menjalankan cetakan yang sudah usang atau tidak dirawat dengan baik menghasilkan kipas dengan tepi yang tidak rata yang terlihat dapat diterima oleh mata tetapi gagal dalam kondisi pengisian dan segel.
Desain Kipas Dinding Tunggal vs. Dinding Ganda
Dinding tunggal penggemar cangkir kertas adalah standar industri untuk minuman dingin dan minuman panas jangka pendek. Ketebalan dinding biasanya ditentukan seluruhnya oleh gramasi kertas dasar 170–230 gsm . Cangkir berdinding ganda memerlukan dua blanko kipas terpisah - kipas bagian dalam dan selongsong luar bergelombang atau halus - yang dipasang selama pembentukan untuk menciptakan celah udara yang memberikan insulasi termal tanpa selongsong karton terpisah.
Bagi operator jasa makanan yang ingin menghemat biaya pada format hot-cup, menentukan kipas satu dinding yang lebih berat (210–230 gsm) dengan kipas selongsong luar yang riak seringkali lebih ekonomis dibandingkan konstruksi dinding ganda penuh, namun tetap memberikan kenyamanan genggaman yang memadai.
Mencetak pada Fan Blanks: Flexo vs. Offset
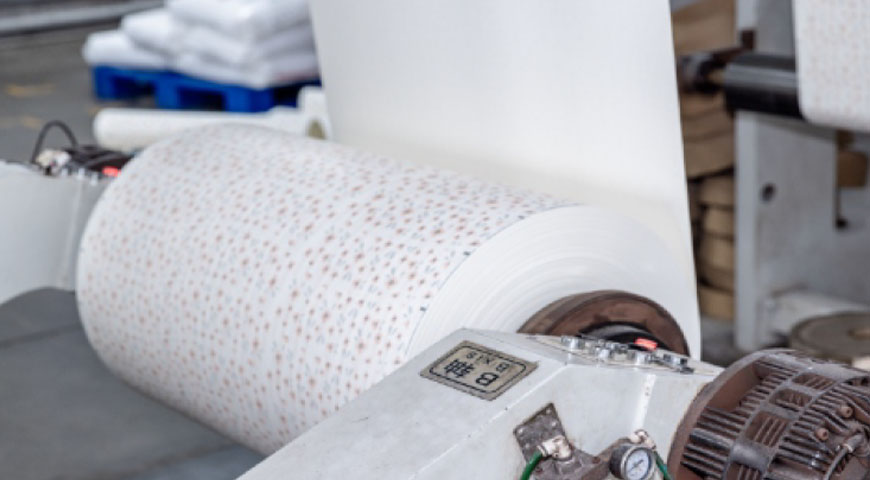
Kebanyakan kipas cangkir kertas dicetak sebelum die-cutting, baik dengan metode flexographic atau offset lithographic. Pilihannya mempengaruhi biaya dan kualitas keluaran:
- Pencetakan fleksibel lebih cepat dan lebih cocok untuk lari besar dengan blok warna solid dan grafis merek sederhana. Biaya tinta lebih rendah, dan prosesnya menangani permukaan kertas berlapis PE yang sedikit menyerap dengan baik.
- Pencetakan offset menghasilkan halftone yang lebih tajam dan detail yang lebih halus — lebih disukai bila diperlukan citra berkualitas foto atau registrasi warna yang ketat. Namun, tinta offset harus diverifikasi kepatuhannya terhadap makanan, karena migrasi melalui substrat kertas merupakan risiko nyata pada suhu tinggi.
Apa pun metodenya, tinta dan pelapis yang diterapkan pada sisi yang bersentuhan dengan makanan harus memenuhi standar peraturan yang berlaku. Untuk pasar ekspor, hal ini biasanya berarti FDA 21 CFR atau EU 10/2011 dokumentasi kepatuhan dari pemasok tinta.
Penyimpanan dan Kontrol Kelembaban untuk Fan Blanks
Blanko kipas lebih sensitif terhadap kelembapan dibandingkan gulungan mentah karena tepi potongannya memaparkan serat kertas secara langsung terhadap kelembapan sekitar. Tanaman pengonversi dan pembentuk cangkir harus disimpan penggemar cangkir kertas dalam kondisi Kelembapan relatif 45–65% dan 18–25°C . Tumpukan yang terkena kelembapan tinggi menyerap kelembapan secara tidak merata, menyebabkan bagian tepinya mengembang lebih cepat daripada bagian tengahnya — suatu cacat yang dikenal sebagai tepian bergelombang — yang menghambat mekanisme umpan kipas dan menyebabkan waktu henti mesin.
Kipas harus disimpan dalam kemasan aslinya sampai dimasukkan ke dalam hopper mesin pembentuk. Kipas angin yang dibuka dan dibiarkan semalaman di gudang yang lembab merupakan sumber inefisiensi jalur pembentukan yang umum namun dapat dihindari.
Opsi Penggemar Berkelanjutan Mendapatkan Daya Tarik
Tekanan pembeli dan peraturan tanggung jawab produsen yang diperluas di UE dan sebagian Asia mempercepat peralihan dari kipas angin berlapis PE ke alternatif yang dapat didaur ulang atau dibuat kompos. Dua opsi yang paling layak secara komersial saat ini adalah:
- Kipas berlapis PLA — lapisan bioplastik yang berasal dari pati jagung; dapat dibuat kompos secara industri dan diterima di sebagian besar proses daur ulang kertas ketika berat lapisan dijaga di bawah 10 gsm.
- Kipas berlapis penghalang berair — lapisan dispersi berbahan dasar air yang memberikan ketahanan terhadap kelembapan yang memadai untuk minuman dingin namun tetap dapat digunakan kembali di fasilitas daur ulang standar.
Kedua alternatif tersebut memerlukan penyesuaian suhu mesin pembentuk dibandingkan dengan kipas PE konvensional, sehingga konverter harus meminta parameter teknis pembentukan dari pemasok materialnya sebelum mengganti grade di tengah proses.